Расчет и спецификация технологического оборудования депо
Введение и классификация технологического оборудования. К технологическому оборудованию транспортных предприятий относятся стационарные и переносные станки, машины, стенды, приспособления, а также производственный инвентарь (верстаки, столы, шкафы, стеллажи), необходимый для качественного выполнения технического обслуживания и ремонта подвижного состава городского электрического транспорта.
В зависимости от функционального назначения и характера выполняемых операций, технологическое оборудование подразделяют на три основные группы:
1. Основное технологическое оборудование — станки, машины и механизмы, выполняющие отдельные технологические функции по изготовлению и восстановлению деталей.
2.Оборудование рабочих мест и постов для ручной работы — верстаки, стенды, поверочные плиты, промывочные и технологические ванны, специализированные приспособления и оснастка.
3. Вспомогательное оборудование — стеллажи, технологические столы, козлы, тумбы, подмости, производственные шкафы, лари и другие устройства для организации рабочего пространства.
Методология расчета станочного и машинного оборудования. Расчет потребности в станочном и машинном оборудовании осуществляется несколькими методами в зависимости от требуемой степени точности:
- По операционным технологическим картам — расчет ведется на отдельные виды работ по изготовлению и ремонту деталей;
- По нормативам на каждый вид оборудования — расчет выполняется для ремонта отдельных агрегатов и узлов оборудования подвижного состава;
- По укрупненным нормативам — расчет производится на каждый вид работ и для каждого вида ремонта.
Наиболее объективным и точным методом является расчет по операционным технологическим картам. Однако данный метод требует наличия подробной технологической документации. В условиях трамвайных и троллейбусных депо, а также ремонтных баз составление пооперационных карт на весь ассортимент (включающий несколько тысяч наименований деталей для каждого типа вагона или троллейбуса) требует существенных временных и трудовых затрат, в связи с чем на практике применяются укрупненные методы.
Сравнительный анализ методов расчета:
- Метод расчета по нормативам на виды оборудования заключается в определении трудоемкости отдельных видов ремонта для подвижного состава (ходовые части, тележки, кузов, пневматическое оборудование, высоко- и низковольтное электрическое оборудование и др.) по видам работ (слесарные, станочные, кузнечные, сварочные) с помощью хронометража.
- Метод расчета по укрупненным нормативам основан на выборе репрезентативной партии из 30–50 единиц подвижного состава, для которой ведется строгая техническая статистика с целью определения частоты замены деталей, узлов и агрегатов.
На основе данных о проценте замены элементов и их трудоемкости рассчитываются средние показатели трудоемкости в нормо-часах. Опыт крупных ремонтных заводов показывает, что расхождение между средними данными технической статистики и фактической заменяемостью деталей составляет не более 5–7%. Укрупненные нормативы периодически пересматриваются для точного определения себестоимости ремонта.
При разработке проектов трамвайных и троллейбусных депо, ремонтных мастерских и заводов с достаточной для практики точностью пользуются методом укрупненных нормативов на каждый тип подвижного состава и вид осмотра или ремонта. При проектировании депо эксплуатационного типа работы ограничиваются малым ремонтом, а технологическое оборудование принимается на основе опыта проектных организаций.
Математическая модель расчета количества станков. Для определения необходимого количества станков или машин одинаковой группы на основе укрупненных нормативов применяется следующая формула:
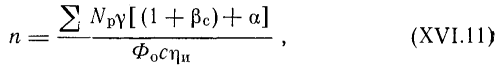
Где:
· Σ Npγ — сумма произведений количества ремонтируемых объектов на нормы времени в станко-часах для данного вида станка;
· βc — коэффициент, учитывающий самообслуживание проектируемого предприятия (принимают β꜀ = 0,04–0,06);
· α — коэффициент, учитывающий изготовление запасных деталей для нужд технического обслуживания подвижного состава (принимают α = 0,15–0,20);
· Фₒ — годовой фонд рабочего времени единицы оборудования, ч;
· c — число рабочих смен;
· ηᵢ — коэффициент использования станков по времени:
o для простых станков: ηᵢ = 0,95–0,97;
o для станков средней сложности: ηᵢ = 0,93–0,94;
o для сложных станков: ηᵢ = 0,90–0,92.
Примечание: В случаях, когда укрупненные нормы времени составлены для ранее освоенных типов подвижного состава, при расчете оборудования для новейших моделей к утвержденным нормативам вводятся соответствующе поправочные коэффициенты.
Выбор и подбор параметров станков по каталогам. После расчета общего количества станков и машин производится их подбор по типам и техническим характеристикам. При отсутствии пооперационных технологических карт выбор стандартного оборудования (станков, прессов, машин) выполняется по каталогам технологического оборудования.
Пример подбора металлорежущего станка: Для обработки вала тягового электродвигателя марки ДК-202Б длиной 968 мм и коллектора диаметром 245 мм требуются следующие основные параметры токарно-винторезного станка:
- Расстояние между центрами: не менее 1000 мм;
- Высота центров над станиной: не менее 125–150 мм (для обеспечения обработки диаметра 245 мм).
Указанным техническим характеристикам полностью соответствует токарно-винторезный станок типа 1К-62. По аналогичным критериям и габаритным размерам обрабатываемых деталей подбирается прочее станочное и машинное оборудование.
Основные требования к выбору оборудования:
1. Однородные станки и машины должны быть максимально унифицированы и относиться к одинаковым сериям.
2. Оборудование должно обеспечивать требуемый класс точности обработки деталей.
Правила комплектования и спецификация оборудования. При составлении ведомости и спецификации технологического оборудования по отдельным мастерским и цехам соблюдаются следующие правила:
- Оборудование для ручных работ: количество рабочих мест определяется по наличию соответствующих профессий рабочих и их расчетной численности.
- Испытательные стенды: количество стендов для испытания ремонтируемого оборудования рассчитывается по производственной программе и длительности цикла испытаний.
- Вспомогательное оборудование: закладывается в спецификацию в объеме, обеспечивающем его полное и эффективное использование.
Инструментальные шкафы для станочного оборудования принимаются по 1 шт. на каждый станок или машину.
Общие инструментальные шкафы для инструмента и материалов — по 1 шт. на мастерскую.
Стеллажи, пирамиды, козлы и подставки размещаются с учетом обслуживания отдельных участков цеха без загромождения проездов и проходов.
Ниже представлена типовая форма спецификации оборудования, оформляемая при проектировании цехов и участков.
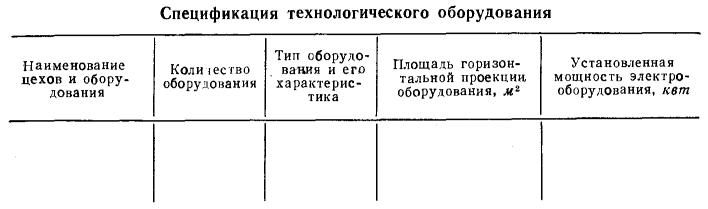
Таблица XVI.2. Спецификация технологического оборудования
Сведения об авторах и источниках:
Авторы: Д. И. Бондаревский, В. М. Кобозев.
Источник: Эксплуатация и ремонт подвижного состава городского электрического транспорта
Даный материал будет полезен студентам высших технических учебных заведений специальности «Городской электрический транспорт», инженерно-техническим работникам, а также специалистам по проектированию, эксплуатации и ремонту трамвайных и троллейбусных депо.
Дата добавления: 2026-09-29; просмотров: 10;
Поиск по сайту
Узнать еще
- Аналитическая тригонометрия: от табличных углов до расчетов в инженерии
- Балочные мосты со сквозными фермами: расчет и типы
- Безналичный денежный оборот в РФ: формы расчетов, правила и правовые основы
- Возмещение вреда окружающей среде: способы, таксы, методики расчета и порядок взыскания
- Выдача и уборка оборудования в кабинетах физики
- Габаритные нормы и проектирование производственных помещений депо
- Денежное обращение и безналичные расчеты: сущность, формы и современные системы
- Децибелы в волоконно-оптических системах: расчет потерь и усиления
Публикации по технике и механике
Публикации по биологии
Публикации по информатике
Публикации по строительству
Публикации по физике
Публикации по химии
Публикации по электронике
Публикации по искусству
Публикации по географии
Публикации по медицине