Технология неразъемных соединений подвижного состава
Помимо сварных неразъемных соединений и соединений с гарантированным натягом, в различных узлах подвижного состава применяют и другие виды неразъемных соединений: заклепочные, клееные, паяные, а также соединения, получаемые холодной сваркой или холодной опрессовкой.
Заклепочные соединения в машиностроении и подвижном составе. Заклепочные соединения технологически устарели. В настоящее время они в своем большинстве заменяются сварными. Однако их все еще применяют в ряде конструкций кузова, ходовой части и электрического оборудования подвижного состава. Это особенно актуально при необходимости неразъемного соединения разнородных материалов, которое не может быть выполнено сваркой и пайкой (например, клепка дюралюминиевой обшивки к стальному каркасу и др.).
Сборка заклепочного соединения включает в себя сверление отверстий под заклепки в сопрягаемых деталях, предварительную сборку на монтажных болтах и собственно процесс клепки.
Технологический процесс сверления и сборки. Сверление отверстий под заклепки производят обычно в каждой из деталей сопряжения отдельно по кондуктору. В некоторых случаях, когда требуется повышенная точность совпадения отверстий, их сверлят одновременно в предварительно собранном соединении в процессе самой сборки.
Предварительная сборка соединения на монтажных болтах имеет целью правильное совмещение соединяемых деталей. На монтажные болты берут 25–30% отверстий. Для равномерного распределения ошибок предварительного сверления отверстий под заклепки установку монтажных болтов производят от середины заклепочного соединения к его краям. В некоторых случаях для предотвращения сдвига соединяемых деталей за счет зазоров между телом монтажных болтов и отверстиями, в часть отверстий вводят монтажные конусные оправки или специальные конусные (призоны) болты.
Термическая обработка и оборудование для клепки. Заклепки небольшого диаметра ставят «входную» (холодная клепка), а заклепки больших диаметров предварительно нагревают до светло-красного каления на специальном заклепочном электрогорне (горячая клепка). Клепку производят с применением ручных оправок ударами молотка, электрозаклепочников, пневмозаклепочников и на клепальных прессах.
Лучшим является процесс клепки давлением на прессах. При этом отсутствует шум, характерный для работы электро- и пневмозаклепочниками ударного действия, ухудшающий условия труда рабочих.
Классификация заклёпок по конструкции. Схема формирования заклепок со сплошным стержнем показана на рис. XIII.5, а. Головка заклепки упирается в поддержку 1, а формовка второй головки из стержня заклепки производится обжимкой 2.
При сборке тяговых аппаратов вместо заклепок со сплошным стержнем часто применяют трубчатые заклепки. Сборку соединений с трубчатыми заклепками осуществляют развальцовкой краев заклепок на прессе с применением специальных обжимок для отбортовки кромок (рис. XIII.5, б).
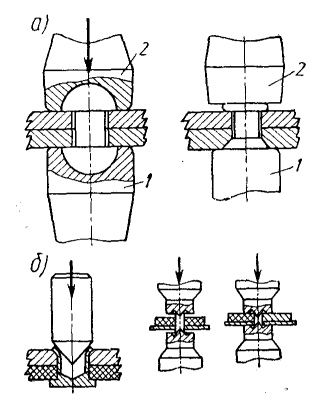
Рис. XIII.5. Обжимки для формирования сферических и плоских головок со сплошным стержнем (а) и для отбортовки трубчатых заклепок (б)
Для получения качественного заклепочного соединения необходимо тщательно подготавливать и сопрягать отверстия под заклепки в соединяемых деталях, правильно производить выбор длины заклепок (выступающая часть стержня заклепки должна быть (1,3–1,6)d стержня в зависимости от формы головок), выдерживать режим нагрева заклепок перед клепкой, правильно выбирать обжимки для формовки головки и строго выдерживать технологический режим клепки.
При выборе оборудования для клепки необходимо учитывать размеры склепываемых узлов, диаметр и материал заклепок, метод клепки (холодная или горячая). При применении маломощного оборудования клепка получается некачественной (неполное формирование головки и недостаточная плотность соединения) и дорогостоящей вследствие повышенного расхода сжатого воздуха и удлинения штучного времени на операцию. Выбор чрезмерно мощного оборудования также не оправдан, так как при его использовании развиваются чрезмерно большие усилия клепки и, как и в первом случае, повышается расход сжатого воздуха на клепку.
Основой контроля качества выступает внешняя дефектоскопия. Основными методами контроля заклепочных соединений являются внешний осмотр и простукивание молотком. Плотность клепаных резервуаров проверяют гидравлическим испытанием.
Склеивание материалов и клеевые соединения. Склеивание применяют в процессе ремонта и сборки при изготовлении деталей из пластмасс, кожи, лакоткани, резины. Существуют специальные виды клеев (например, карбинольный клей) для склеивания стали со сталью, стали с дюралюминием, стали с текстолитом, стали с фиброй и т. п.
Склеивание деталей в настоящее время получает все большее распространение, что объясняется простотой технологии и хорошим качеством клееных соединений.
Технология и физико-химические основы пайки. Пайка — это процесс получения неразъемного соединения двух или нескольких деталей с применением присадочного металла (припоя) нагревом в собранном виде до температуры плавления припоя. В процессе пайки расплавленный припой заполняет зазор в сопряжении и диффундирует в металл соединяемых деталей. Пайка находит применение при ремонте электрических машин, аппаратов и на участках монтажа электрической проводки.
В зависимости от температуры плавления припоя различают два вида пайки, резко отличающихся по технологии: мягкими припоями и твердыми припоями.
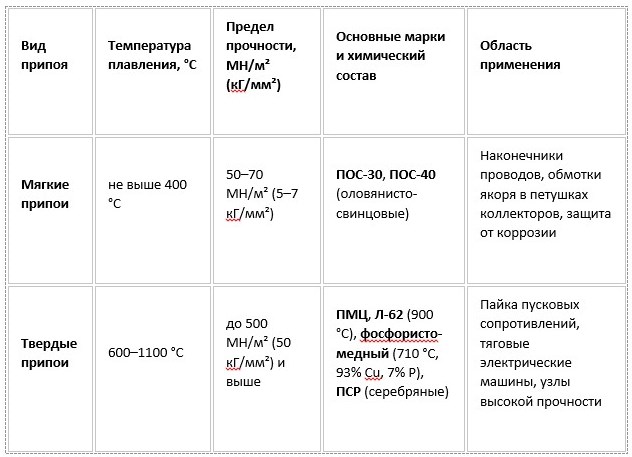
Таблица 1. Сравнительные характеристики и классификация припоев
Мягкие припои имеют небольшой предел прочности порядка 50–70 МН/м² (5–7 кГ/мм²), а твердые — до 500 МН/м² (50 кГ/мм²) и выше. Поэтому при необходимости иметь большую прочность соединения и для соединений, работающих при повышенных температурах (например, при пайке пусковых сопротивлений), применяют твердые припои.
Пайку мягкими припоями применяют, когда необходимо обеспечить надежную защиту соединения от коррозии и плотность контакта при невысоких требованиях к прочности (пайка наконечников на проводах, пайка обмотки якоря в петушках коллекторов тяговых электрических машин и других соединений). Из мягких припоев чаще других применяют оловянисто-свинцовый припой ПОС разного состава: ПОС-30, ПОС-40 и др. Цифры 30 и 40 в марке припоя показывают процентное содержание в нем олова.
В качестве твердых припоев при ремонте тяговых электрических машин и аппаратов используют медно-цинковые припои ПМЦ и латунь Л-62 с температурой плавления около 900 °C, фосфористо-медный припой (93% меди, 7% фосфора) с температурой плавления 710 °C и в некоторых случаях серебряные припои ПСР, которые по своим качествам являются лучшими припоями для пайки электрических соединений, но дороги.
Применение флюсов при пайке. Для очистки места спая от окислов, обеспечения хорошей смачиваемости места спая припоем и защиты его от коррозии (окисления) при нагреве узла, в процессе пайки применяют флюсы.
В качестве флюсов при пайке мягкими припоями используют канифоль (сухую в порошке или раствор в спирте), хлористый цинк, нашатырь и фосфорную кислоту. Для пайки и лужения изолированных проводов и кабелей применяют обычно канифоль. Хлористый цинк применяют для пайки неизолированных деталей, с которых легко смыть остатки флюса. Этот флюс способствует коррозии металлов и трудно удаляется из изоляции. При пайке твердыми припоями в качестве флюсов используют буру, смесь буры с борной кислотой, плавиковый шпат и др.
Способы и этапы пайки мягкими припоями. Основным способом пайки мягкими припоями является пайка методом погружения места спая в ванну с расплавленным припоем. Так производят оконцевание проводов и кабелей, пайку концов секций обмотки якоря в петушках коллектора и другие виды пайки. Менее производителен метод пайки паяльниками (электрическими или с нагревом места спая пламенем газовой горелки).
Технологический процесс пайки мягкими припоями включает в себя:
1. Очистку места спая, которую производят на шлифовально-полировальных станках, травлением, напильником или наждачной шкуркой для удаления окислов, окалины и грязи.
2. Обработку места спая флюсами для обезжиривания (окунанием или присыпкой).
3. Погружение спая в ванну с расплавленным припоем или обработку его паяльником.
4. Очистку места спая от излишков припоя волосяной щеткой.
5. Промывку в горячей проточной воде (при использовании в качестве флюса хлористого цинка).
Важным моментом технологического процесса пайки является обеспечение правильного зажима спаиваемых деталей, так как последний очень влияет на прочность паяного соединения. Максимальную прочность паяное соединение дает при зазоре между деталями порядка 0,05 мм. Для зажима места спая используют клещи, рычажные приспособления, винтовые зажимы и пр.
Технология пайки твердыми припоями. Наиболее распространенным методом пайки твердыми припоями является пайка на сварочном аппарате мощностью 5–20 кВА. Спаиваемые детали зажимают и нагревают между угольными электродами аппарата.
Технологический процесс пайки твердыми припоями на сварочном трансформаторе включает в себя:
1. Нарезку пластинок припоя по размерам, соответствующим спаю (твердые припои выпускают обычно в виде ленты толщиной около 0,5 мм).
2. Предварительную очистку места спая от окалины и ржавчины на шлифовально-полировальных станках или другими способами.
3. Обработку места спая флюсами.
4. Зажатие места спая с пластинкой припоя между губками сварочного трансформатора и его нагрев до плавления припоя (светло-красное каление); после этого трансформатор отключают и губки его разводят.
5. Обработку места спая (обрубку до нужного размера, зачистку заусенцев напильником).
6. Контроль места спая внешним осмотром.
Холодная сварка и опрессовка соединений. Холодная сварка — производительный процесс неразъемного соединения деталей из меди, алюминия и цветных сплавов, электрическая сварка которых связана с рядом трудностей.
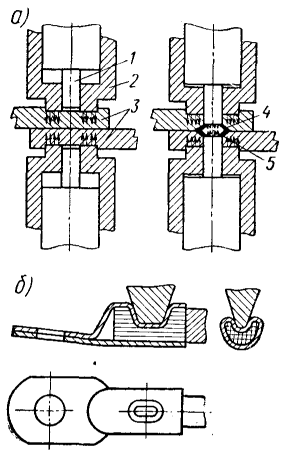
Рис. XIII.6. Методы холодной сварки (а) и опрессовки кабельных наконечников (б)
Схема холодной сварки показана на рис. XIII.6, а. Детали 3, подлежащие сварке, зажимают прижимами 2 и рабочие пуансоны 1 вдавливают в металл. В процессе вдавливания образуется соединение, равнопрочное с основным металлом. В нем различают среднюю часть — «точку» 5 холодной сварки и периферийную зону 4. Основную прочность соединению дает периферийная зона области сварки, причем рабочий пуансон должен вдавливаться в металл почти на полную его толщину.
В последнее время холодная сварка начинает широко применяться при установке наконечников на провода и кабели, для сварки шинной меди и алюминия и в других случаях. Оборудованием для холодной сварки являются прессы двойного действия, обеспечивающие предварительное сжатие соединяемых деталей и затем вдавливание пуансонов.
Опрессовка наконечников методом пластической деформации. Опрессовка методом местного вдавливания или сплошного обжатия — разновидность холодной сварки. Этот метод получает распространение как метод крепления кабельных наконечников без применения пайки (рис. XIII.6, б). Он дает достаточно хорошее контактное соединение, хотя и несколько менее прочное по сравнению с паяным.
Главное преимущество метода опрессовки по сравнению с пайкой в его более высокой производительности, основной недостаток — сильное влияние на качество соединения различных загрязнений. Даже прикосновение к поверхностям в месте сварки пальцев рук исключает возможность холодной сварки металла. Поэтому главным условием хорошего качества опрессовки является тщательная очистка соединения от грязи, жировых пятен и пленки окислов.
Опрессовка наконечников по методу сплошного обжатия производится в пресс-формах на гидропрессах при давлении порядка 3 МН/м² (30 кГ/см²). При этом давлении медные проволочки спрессовываются в плотную массу металла и свариваются с наконечником. Для опрессовки наконечников методом местного вдавливания используют и специальные прессы, и ручные клещи.
Сведения об авторах и источниках:
Авторы: Д. И. Бондаревский, В. М. Кобозев.
Источник: Эксплуатация и ремонт подвижного состава городского электрического транспорта
Даный материал будет полезен студентам высших технических учебных заведений специальности «Городской электрический транспорт», инженерно-техническим работникам, а также специалистам по проектированию, эксплуатации и ремонту трамвайных и троллейбусных депо.
Дата добавления: 2026-09-29; просмотров: 7;
Поиск по сайту
Узнать еще
- Балансировка деталей подвижного состава: теория и методы
- Бутовая кладка фундаментов и опор: технология, требования, контроль качества
- Восстановление деталей подвижного состава: методы механической обработки и ремонта трещин
- Газораспределение в ДВС: технология тактовых клапанов и динамический наддув
- Испытание и регулировка электроаппаратов подвижного состава
- Испытания пневматического оборудования и электроизоляции подвижного состава
- ИТ-менеджмент: цели, ресурсы и методологии управления информационными технологиями
- Кассетно-конвейерная технология производства сейсмостойких панелей КПД: эффективность и экономия
Публикации по технике и механике
Публикации по биологии
Публикации по информатике
Публикации по строительству
Публикации по физике
Публикации по химии
Публикации по электронике
Публикации по искусству
Публикации по географии
Публикации по медицине