Система технического контроля и испытаний подвижного состава
Трехстадийная система технического контроля при ремонте. Система контроля и испытаний оборудования подвижного состава в процессе ремонта включает в себя три ключевых взаимосвязанных этапа:
1. Дефектовка — входной контроль, нацеленный на недопущение к ремонту негодных деталей и узлов, а также предотвращение использования неполноценных материалов при изготовлении новых компонентов.
2. Операционный контроль — проверка соответствия ремонтируемых объектов техническим условиям и стандартам на всех последовательных стадиях технологического процесса ремонта.
3. Окончательный контроль — проверка соответствия допусков и параметров функционирования отремонтированных узлов установленным нормам с целью подтверждения запаса работоспособности на последующий межремонтный период.
Ответственность технического контроля чрезвычайно велика на каждой стадии. При дефектовке принимается фундаментальное решение о целесообразности ремонта или отбраковке деталей. Ошибки на этой стадии приводят к двум негативным сценариям: необоснованному списанию годных деталей либо пропуску негодных компонентов, что неизбежно вызывает внезапные отказы подвижного состава на линии задолго до завершения межремонтного пробега и резко увеличивает себестоимость эксплуатации.
Операционный контроль гарантирует соответствие проводимых работ требованиями технической документации. Своевременное обнаружение брака позволяет устранить его на ранних этапах или вовремя отбраковать деталь, исключая бесполезные затраты на ее дальнейшую обработку. Окончательный контроль и приемо-сдаточные испытания подтверждают надежность и безотказность оборудования перед его вводом в эксплуатацию.
Технологические, экономические и организационные предпосылки контроля. Техника технического контроля является неотъемлемой частью общей технологии ремонта. Выбор операций и их содержания оптимизируется по критерию достижения максимальной экономической эффективности ремонта с учетом трех ключевых факторов:
- Технологические предпосылки — требуют первоочередной проверки тех операций, от точности выполнения которых напрямую зависит функционирование узла. Например, контроль развертки при ремонте групповых аппаратов или контроль состояния электрической изоляции при ремонте тяговых электродвигателей.
- Экономические предпосылки — продиктованы необходимостью проведения детального контроля перед выполнением трудоемких и дорогостоящих операций. Пропуск дефектной детали на последующие этапы ведет к нецелевому расходу ресурсов и простою оборудования. К таким операциям относятся контроль сварных швов перед термообработкой или проверка геометрических параметров зубчатых колес перед окончательной отделкой зубьев.
- Организационные предпосылки — требуют обязательного технического контроля при передаче деталей и узлов между цехами или смежными участками для разграничения ответственности.
Характеристика видов контроля и типовые погрешности сборки. Содержание и методология контроля определяются конструкцией, материалом детали, техническими условиями и степенью ответственности узла.
Классификация видов контроля по типам работ
1. Механическая обработка: измерение углов, длин, взаимного положения поверхностей, а также контроль допусков на линейные и диаметральные размеры.
2. Сборочно-сварочные работы: контроль габаритных и привязочных размеров конструкций, выявление деформаций короблени, обмер сварных швов и их неразрушающий контроль (ультразвуковая дефектоскопия, просвечивание).
3. Электротехническое оборудование: внешний осмотр катушек электрических машин и аппаратов, инструментальный обмер, измерение сопротивления изоляции и электрические испытания на пробой.
Анализ сборочных погрешностей. Контроль сборочных операций направлен на предупреждение и выявление следующих отклонений:
- Погрешности посадок: ослабление или избыточное напряжение соединений, выходящее за пределы допусков;
- Погрешности расположения: перекосы, несоосность, торцовое и радиальное биение;
- Погрешности формы: деформации деталей, возникшие в процессе сварки или термообработки;
- Погрешности балансировки: статическая или динамическая неуравновешенность вращающихся масс, вызывающая повышенную вибрацию;
- Механические повреждения: царапины, задиры, забоины на сопрягаемых поверхностях, повреждения изоляционных слоев и лакокрасочных покрытий;
- Нарушения комплектации и чистоты: наличие абразивных остатков, стружки, продуктов износа или масляных загрязнений.
Наиболее распространенными причинами брака при сборке являются неправильная или неравномерная затяжка резьбовых соединений, неверный подбор сопрягаемых пар и запрессовка деталей без использования направляющих приспособлений.
Методы и средства инструментального контроля. Для проверки качества обработки и сборки применяются визуальный (наружный осмотр), инструментальный и субъективный методы. При визуальном контроле проверяют комплектность изделий, правильность шплинтовки, отсутствие коррозии, трещин и маркировку.
Инструментальный контроль зазоров, биений и геометрии варьируется в зависимости от масштаба ремонтной программы:
-При мелкосерийном ремонте преобладает универсальный мерительный инструмент: штангенинструмент, микрометры, нутромеры, угломеры, щупы и измерительные линейки.
- При крупносерийном и массовом ремонте применяются специальные контрольно-измерительные приспособления: предельные калибры, пробки, скобы, шаблоны и специализированные стенды.
Контроль геометрии балки управляемого моста троллейбуса. Типичным примером специального контрольно-измерительного оборудования является стенд для комплексной проверки размеров балки управляемого моста троллейбуса, представленный на рис. XIV.1.
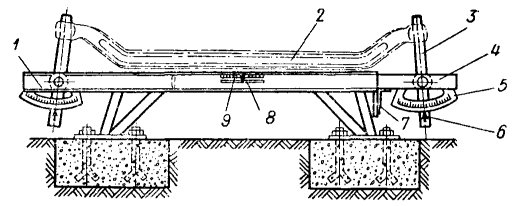
Рис. XIV.1. Стенд для комплексной проверки размеров балки управляемого моста троллейбуса
Стенд состоит из двух вставленных одна в другую полых трубчатых балок 1 и 4. На концах балок на осях установлены монтажные шкворни 3 для установки проверяемой балки 2.
Контроль геометрических параметров осуществляется следующим образом:
- Угол наклона шкворней: определяется по шкалам 5, закрепленным на балках 1 и 4, с помощью стрелок 6, связанных со шкворнями 3.
- Длина балки: измеряется по миллиметровой шкале 9, нанесенной на балке 1, и стрелке 8, закрепленной на балке 4 и входящей в прорезь балки 1.
- Скручивание балки: контролируется по шкале и стрелке 7. При этом шкала приварена к балке 1, а стрелка закреплена на балке 4.
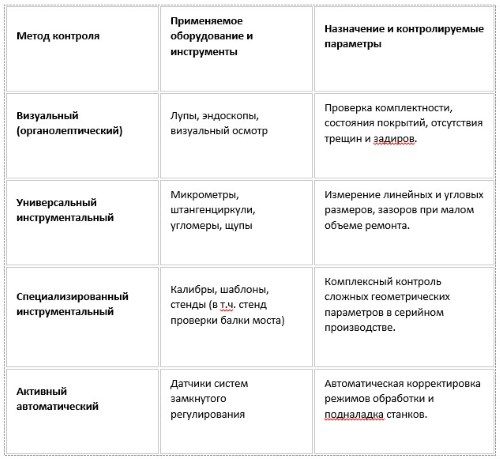
Автоматизация контроля и органолептические методы. В современном ремонтном производстве широкое распространение получает активный автоматический контроль. Он построивается на принципах замкнутых автоматических систем регулирования: по результатам непрерывных измерений непосредственно в процессе обработки происходит автоматическая подналадка оборудования, корректировка технологических параметров или рассортировка деталей по мерным группам.
Параллельно в практике продолжают использовать субъективные (органолептические) методы:
- Проверка люфтов и зазоров «на качку» вручную;
- Оценка плотности запрессовки и отсутствия трещин «на звук» при постукивании молоточком;
- Оценка качества зацепления зубчатых передач «на свободное проворачивание» и «на шум» при обкатке;
- Определение степени высыхания лакокрасочных покрытий «на отлип».
Поскольку точность субъективных методов невисока, по мере развития средств автоматизации, ультразвуковой дефектоскопии, рентгенотехники и лазерных измерительных систем они вытесняются объективными физико-техническими методами контроля.
Заключительным этапом технологического процесса ремонта остаются комплексные стендовые или линейные испытания готового подвижного состава в сборке, подтверждающие его полную эксплуатационную пригодность.
Сведения об авторах и источниках:
Авторы: Д. И. Бондаревский, В. М. Кобозев.
Источник: Эксплуатация и ремонт подвижного состава городского электрического транспорта
Даный материал будет полезен студентам высших технических учебных заведений специальности «Городской электрический транспорт», инженерно-техническим работникам, а также специалистам по проектированию, эксплуатации и ремонту трамвайных и троллейбусных депо.
Дата добавления: 2026-09-29; просмотров: 9;
Поиск по сайту
Узнать еще
- Автоматизация проектирования и система автоматизированного проектирования ПР
- Автоматизированная система наблюдения за состоянием кардиологических больных
- Автоматизированные системы контроля и управления ядерными реакторами
- Амортизационная система шасси
- Анатомия акулы: подробное руководство по вскрытию и систематике
- Анатомия птицы: систематическое положение, внешнее строение и особенности вскрытия сизого голубя
- Анатомия речной миноги: особенности строения и систематика
- Балансировка деталей подвижного состава: теория и методы
Публикации по технике и механике
Публикации по биологии
Публикации по информатике
Публикации по строительству
Публикации по физике
Публикации по химии
Публикации по электронике
Публикации по искусству
Публикации по географии
Публикации по медицине