Подвижные разъемные соединения подвижного состава
К подвижным разъемным соединениям относятся соединения с подшипниками, соединения типа «цилиндр — поршень», соединения зубчатыми, червячными, цепными передачами и др.
Подшипниковые соединения широко используют:
- В узлах механического оборудования (буксовые и редукторные подшипники качения, подшипники скольжения в сопряжениях рычагов и тяг тормозной передачи и др.).
- В узлах тяговых электрических машин (якорные подшипники качения, моторно-осевые подшипники скольжения).
- В узлах тяговых аппаратов (подшипники качения и скольжения валов групповых аппаратов и др.).
Соединения типа «цилиндр — поршень» являются неотъемлемой частью всех пневматических приводов и компрессоров. Зубчатые и червячные соединения используются в тяговых передачах, тормозных устройствах, групповых аппаратах.
Общей чертой всех подвижных разъемных соединений является необходимость тщательной регулировки посадок и зазоров в сопряжениях, так как они определяют режим работы, режим смазки и интенсивность износа.
Сборка и Монтаж Подшипников Качения. Подшипники качения должны монтироваться так, чтобы были обеспечены необходимые зазоры в сопряжении и максимальная работоспособность подшипниковых узлов:
- Вращающийся вал: внутреннее кольцо подшипника должно иметь неподвижную посадку на валу, а наружное — подвижную посадку в корпусе (буксовые подшипники, подшипники редукторов и др.).
- Вращающийся корпус: неподвижную посадку должно иметь наружное кольцо в корпусе, а подвижную — внутреннее кольцо на валу (подшипники ступиц колес троллейбусов и др.).
Выполнение этих правил монтажа обеспечивает минимальный износ и максимальную работоспособность подшипников. Кроме того, подвижная посадка облегчает сборку и разборку подшипниковых узлов. Выбор посадок шарико- и роликоподшипников качения, а также отклонений размеров вала и отверстия производят по ГОСТ 3325—55.
Требования к Поверхностям и Технология Монтажа. Для получения надежного сопряжения подшипника с валом и корпусом посадочные места обрабатывают с чистотой не ниже 8-го класса для валов и 6-го класса для отверстий. Они должны быть чистыми, без рисок, задиров и коррозионных пятен.
Перед сборкой на валу подшипники тщательно промывают в 6%-ном растворе масла в бензине и нагревают в масляной ванне до температуры 60–100 °C, а затем напрессовывают на вал. Впрессовку подшипников в корпус производят с предварительным нагревом корпуса или вхолодную.
Напрессовку, впрессовку и съем (спрессовку и выпрессовку) подшипников при ремонте производят специальными оправками, съемниками и под прессом. Насадка и съем подшипников прямыми ударами молотка по обойме строго запрещены, так как ведут к поломке шариков и роликов, разрушению канавок и перекосам колец.
Расчет Усилия Напрессовки. Усилие напрессовки подшипника P (в Мн) определяется по формуле:
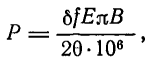
где:
· δ — расчетный натяг, м;
· E — модуль упругости, МН/м² (для стали E = 2,1 · 10⁵ МН/м²);
· B — ширина кольца подшипника, мм;
· f — коэффициент трения (при напрессовке f = 0,1–0,15; при спрессовке f = 0,15–0,25).
Вспомогательные коэффициенты рассчитываются следующим образом:
θ = 1 / (1 - d / d₀)²
d₀ ≅ d + (D - d) / 4
где:
· d — диаметр отверстия внутреннего кольца, мм;
· D — наружный диаметр подшипника, мм.
Напрессованный подшипник проверяют на проворачивание от руки и на «качку» (торцовое и радиальное биение) от руки или индикатором.
Технология Сборки Подшипников Скольжения. Неразъемные Подшипники Скольжения. Неразъемные подшипники скольжения (втулки) в процессе монтажа запрессовывают в отверстия, при необходимости закрепляют от проворачивания и затем в них подгоняют отверстие. Запрессовку втулок производят вхолодную, с нагревом корпуса или охлаждением втулки в зависимости от конструктивных особенностей узла и требуемого натяга.
При достаточно плотной посадке закреплять втулку от проворачивания не требуется. В нужных случаях закрепление втулок производят штифтами или винтами через тело втулки или специальный буртик в процессе сборки.
Подгонку отверстия в размер после впрессовки выполняют прошивками или развертыванием. Уменьшение диаметра втулки после ее впрессовки определяют величиной натяга. Это в ряде случаев учитывают при обработке втулки с тем, чтобы исключить операцию подгонки отверстия после прессовки.
Разъемные Подшипники Скольжения. Разъемные подшипники скольжения (моторно-осевые, буксовые) выполняют в виде вкладышей с антифрикционной заливкой. Сборку таких подшипников начинают с подгонки их по шейкам вала расточкой и последующим шабрением. Окончательный контроль шабрения производят после установки крышек и затяжки гаек. Проверяют радиальный и осевой зазор между вкладышами и валом и плотность прилегания вкладышей.
Величина радиального зазора зависит от расчетной несущей способности подшипника, определяют ее на основе общих законов гидродинамической теории смазки. Увеличение радиального зазора до определенного предела повышает несущую способность подшипника, после чего она резко падает. Монтажный зазор в подшипнике выбирают меньше оптимального с расчетом на возможность его длительной работы.
Осевой зазор в подшипниковом узле при наличии на валу зубчатых колес выбирают из условия их нормальной работы в зацеплении. Проверку радиальных и осевых зазоров производят щупами и индикаторами. Величина допустимых зазоров зависит от типа сопряжения, его нагрузки, числа оборотов и других факторов. Подгонку радиального зазора производят пришабриванием вкладышей, а осевого — за счет уменьшения толщины буртиков вкладышей подшипников или другими способами в зависимости от конструкции узла.
Пневматические Сопряжения «Цилиндр — Поршень». Сопряжения типа «цилиндр — поршень» в пневматических приводах должны обеспечивать необходимую герметичность против утечки сжатого воздуха из рабочего объема цилиндра и препятствовать вытеканию из него масла.
Поршень с манжетами представляет собой уплотнительную систему сальникового типа. Нормальная работа этой системы обеспечивается:
1. Эластичностью кожаных манжет.
2. Правильной формой (без эллиптичности).
3. Тщательной отделкой (чистотой обработки) зеркала (внутренней поверхности) цилиндра.
4. Правильным выбором зазоров между цилиндром и поршнем, обеспечивающим условия для создания слоя смазки.
Внутренний диаметр цилиндров пневматических приводов растачивают обычно по 3-му классу в системе отверстия (А₃) и затем хонингуют. При этом обеспечивается класс чистоты порядка ∇8—∇10. Кожаные манжеты прожировывают (пропитывают) специальными составами.
Порядок сборки узлов пневматических приводов определяет их конструкция. В большинстве случаев применяют следующий план сборки:
1. Сборка цилиндра с поршнем.
2. Установка нажимных пружин и крышек.
3. Монтаж трубопроводов.
4. Испытание на утечку сжатого воздуха.
5. Испытание в работе.
Сборочное место должно содержаться в абсолютной чистоте, так как попадание внутрь цилиндра опилок, стружки или грязи может вызвать задир цилиндров.
Особенности Сборки Поршневых Узлов Компрессоров. В компрессорах сборку поршневого узла начинают с подбора поршней по цилиндрам блока (более легких деталей по тяжелым). При селективном методе подбора поршни сортируют по размерам, а иногда и по весу. При сборке подбирают цилиндры и поршни одинаковых групп.
Поршневые кольца (компрессионные и маслосъемные) подбирают по зазору в замке и по высоте канавки поршня. Подгонка колец по месту нежелательна, при необходимости ее выполняют на шкурке или плоскошлифовальном станке. Тепловой зазор в стыке поршневого кольца подгоняют опиловкой стыковых поверхностей с контролем щупом в цилиндре.
Жесткие требования при сборке поршневых узлов компрессоров предъявляют к подбору и подгонке поршневых пальцев, которые не должны давать стук в собранном компрессоре. Сопряжение поршневых пальцев с алюминиевыми поршнями выполняют неподвижной посадкой с натягом. В верхнюю головку шатуна палец должен входить с зазором порядка 0,003—0,01 мм плавно под давлением большого пальца руки.
Зубчатые Соединения и Регулировка Зацепления. Зубчатые соединения (передачи) выполняют свои функции передачи мощности (в редукторах) или движения (в групповых приводах аппаратов) только при условии правильного зацепления:
- Чрезмерно большие зазоры в зацеплении зубчатых колес приводят к уменьшению площади контакта зубьев, их неравномерному износу, росту ударных нагрузок на зубья в динамических режимах работы передачи и их быстрому разрушению.
- Слишком малые зазоры создают опасность заклинивания зубчатых колес и подшипников при нагреве редуктора, что приводит к их быстрому износу.
Зазоры в зацеплении зубчатых колес и их подшипниковых узлов должны регулироваться в строго определенных пределах.
Контроль Параметров и Прилегания Зубьев. При контроле зацепления проверяют:
- Радиальные и боковые зазоры между зубьями.
- Биение зубчатых колес по торцам.
- Правильность прилегания рабочих поверхностей зубьев (отсутствие перекосов).
Зазоры между зубьями проверяют щупами, индикаторами или промерами прокатанных между зубьями собранного зубчатого соединения свинцовых пластинок.
Проверку прилегания рабочих поверхностей зубьев производят «по краске». Требуемую форму и расположение отпечатка на зубьях определяют технические условия. Обычно ставят условие, чтобы длина отпечатка составляла не менее 70–75% длины, а ширина — не менее 60% боковой поверхности зуба.
Целесообразно использовать приспособления, позволяющие производить комплексную проверку зубчатых колес в зацеплении. Регулировку зацепления зубчатых колес редукторов осуществляют прокладками в подшипниковых узлах опор.
Сведения об авторах и источниках:
Авторы: Д. И. Бондаревский, В. М. Кобозев.
Источник: Эксплуатация и ремонт подвижного состава городского электрического транспорта
Даный материал будет полезен студентам высших технических учебных заведений специальности «Городской электрический транспорт», инженерно-техническим работникам, а также специалистам по проектированию, эксплуатации и ремонту трамвайных и троллейбусных депо.
Дата добавления: 2026-09-29; просмотров: 13;
Поиск по сайту
Узнать еще
- Балансировка деталей подвижного состава: теория и методы
- Восстановление деталей подвижного состава: методы механической обработки и ремонта трещин
- Горизонтальные подвижные нагрузки
- Индивидуальные подвижные вертикальные нагрузки на крыши
- Испытание и регулировка электроаппаратов подвижного состава
- Испытания пневматического оборудования и электроизоляции подвижного состава
- Кислоты и щелочи. Органические соединения
- Колориметрический метод определения подвижного фосфора в дерново-подзолистых почвах по Кирсанову
Публикации по технике и механике
Публикации по биологии
Публикации по информатике
Публикации по строительству
Публикации по физике
Публикации по химии
Публикации по электронике
Публикации по искусству
Публикации по географии
Публикации по медицине