Разъемные неподвижные соединения подвижного состава
К неподвижным разъемным соединениям относятся резьбовые, шпоночные, конусные и некоторые другие типы узлов. Они обеспечивают надежную фиксацию деталей, сохраняя возможность неоднократной разборки и повторной сборки без повреждения сопрягаемых поверхностей и элементов крепежа.
Резьбовые соединения: силовые характеристики и технология сборки. Резьбовые соединения осуществляют болтами, шпильками и винтами. Они составляют до 15–30% общего количества соединений в машиностроении и подвижном составе. Такая высокая популярность объясняется их простотой, надежностью, удобством регулирования затяжки и возможностью полной разборки. Данные узлы массово применяются в тяговых электрических машинах, электрических аппаратах и узлах механического оборудования подвижного состава для неподвижного прочного и герметичного соединения деталей, а также регулируемых сопряжений.
Классификация по характеру работы и механический расчет. По характеру работы резьбовые соединения разделяют на две основные категории:
1. Соединения без предварительной затяжки (ненапряженные).
2. Соединения с предварительной затяжкой (предварительно напряженные).
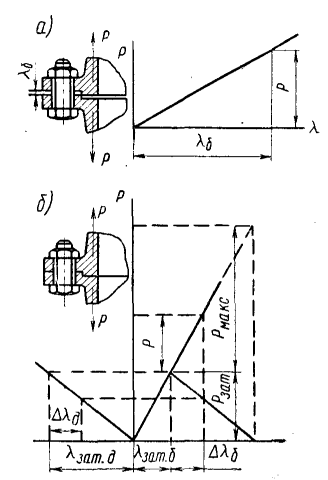
Рис. XIII.7. Схемы ненапряженного (а) и предварительно напряженного (б) резьбовых соединений
В ненапряженных резьбовых соединениях (рис. XIII.7, а) гайку навертывают на болт только до соприкосновения стыков деталей. При отсутствии внешних нагрузок напряжения в материале болта и сопрягаемых деталей равны нулю.
Под действием внешних растягивающих сил P болт удлиняется на величину:
λ₆ = P · l / (E₆ · F₆)
где:
- l — длина болта между внутренними торцами головки и гайки;
- E₆ — модуль упругости материала болта;
- F₆ — площадь поперечного сечения болта.
При этом между сопрягаемыми деталями появляется зазор, равный λ₆. Ненапряженные резьбовые соединения могут применяться только в случаях, когда детали сопряжения работают на статическую нагрузку. Под действием переменных и динамических нагрузок они быстро разрушаются и имеют низкую усталостную прочность.
В предварительно напряженных резьбовых соединениях (рис. XIII.7, б) гайка после навертывания до соприкосновения деталей поворачивается еще на некоторый угол. За счет усилия затяжки Pзат болт удлиняется на величину λзат.б, а детали соединения сжимаются на величину λзат.д. В материале болта и сопрягаемых элементов возникают начальные напряжения затяжки.
Под действием внешней растягивающей нагрузки P болт удлиняется дополнительно на величину Δλб, а затяжка деталей уменьшается на величину Δλд. Сопряжение работает без образования зазора при нагрузках P ≤ Pмакс.
Предварительно напряженные резьбовые соединения рассчитывают исходя из условий:
- Расчет на растяжение: обеспечение плотного соединения деталей без зазоров в стыке при всех эксплуатационных нагрузках.
- Расчет на срез и смятие: передача нагрузок между деталями за счет сил трения, возникающих при затяжке болтов, а не за счет работы самого болта на срез.
Для контроля и обеспечения расчетной затяжки болтов применяют специальные предельные и динамометрические ключи.
Технологические требования и порядок затяжки. Сборка резьбовых соединений — установка шпилек, навертывание гаек, ввертывание винтов — является трудоемкой операцией, поэтому её стремится механизировать. Для этого используют электрошпильковерты, электрические и пневматические гайковерты, а также переносные и подвесные многошпиндельные гайковерты.
Основные технологические требования к установке гаек:
- Свободный ход: гайка должна свободно навертываться от руки до места посадки, но без «качки». Несвободное навертывание указывает на погрешность шага, искажение профиля или угла резьбы.
- Перпендикулярность: торец гайки должен быть перпендикулярен оси резьбы. Биение торца не должно превышать 0,01 диаметра. При перекосе гайки резьба работает одной стороной и сильно перегружается, что в тяжело нагруженных соединениях приводит к обрыву болтов.
- Порядок затяжки: для предупреждения перекосов и коробимости шпилек, болтов и деталей в многоболтовых соединениях затяжку гаек производят от середины соединения к его концам. Гайки, расположенные по кругу или квадрату, затягивают крест-накрест.
- Ступенчатый метод: рекомендуется затягивать гайки в три приема — сначала на ⅓ затяжки, затем на ⅔, и окончательно на полную величину затяжки. Разборку выполняют в обратной последовательности.
- Запрет наставки: строго запрещается использовать трубы или наставки на ключи для увеличения плеча и усилия затяжки. Неполноценные гайки, шпильки и болты подлежат обязательной замене.
Методы стопорения резьбовых соединений. Для предотвращения самоотвинчивания под воздействием вибраций используют различные методы стопорения:
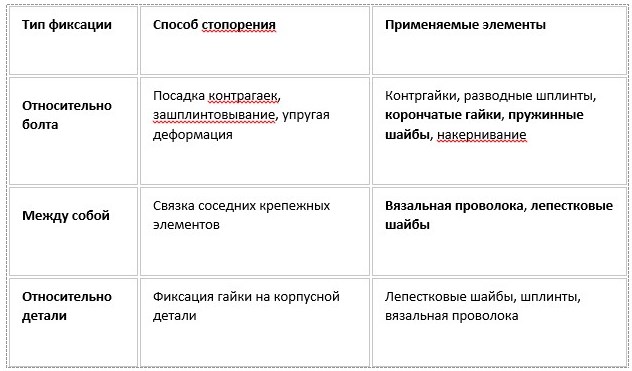
Таблица 1. Методы и средства стопорения резьбовых соединений
Лепестковые шайбы изготовляют из мягкой листовой стали толщиной 1 мм. Их устанавливают под гайку и загибают один конец на грань гайки, а другой — на грань соседней гайки или в специальный вырез детали.
Шпоночные соединения подвижного состава. Шпоночные соединения применяют в конструкциях подвижного состава при посадке шестерен, шкивов и различных втулок на вал. Они служат для предотвращения проворачивания и обеспечения передачи больших крутящих моментов, когда отсутствует опасность ослабления тела втулки и вала шпоночными канавками (например, посадка сердечника якоря на вал, посадка шестерни на вал якоря тягового электродвигателя).
В машиностроении применяют клиновые, призматические и сегментные шпонки.
Технология пригонки и сборки шпоночных узлов. Сборка шпоночных соединений — точный и трудоемкий процесс:
1. Пригонка: шпонки подгоняют в паз по месту индивидуальным опиливанием и шабрением.
2. Исключение перекосов: особое внимание обращают на исключение перекосов втулки на валу и шпонки в шпоночном пазу.
3. Натяг и зазоры: при неподвижных соединениях шпонку устанавливают в паз вала плотно или с некоторым натягом, а в паз втулки — более свободно.
4. Центрирование: при установке втулки следят, чтобы она центрировалась исключительно по цилиндрической или конусной поверхности вала, а не «сидела» на шпонке. Для этого между верхней плоскостью шпонки и впадиной паза втулки обязательно предусматривается достаточный радиальный зазор.
Конусные неподвижные соединения. Конусные неподвижные соединения применяют при необходимости обеспечения высокой плотности, строгого радиального биения и высокой точности центровки втулки на валу. В частности, их используют при посадке шестерен на вал якоря тяговых двигателей, а также при монтаже карданных фланцев на вал якоря или редуктора.
Необходимый натяг в конусном соединении получают напрессовкой втулки на конус вала. При этом точность центровки обеспечивается автоматически, а при правильной механической обработке сопрягаемых поверхностей полностью исключается перекос деталей.
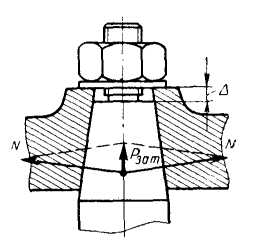
Рис. XIII.8. Затяжка конусного соединения гайкой
Контроль посадки и методика напрессовки. Сборку конусного соединения начинают с подбора охватывающей детали по конусу вала. Проверку правильности посадки производят:
- по прилеганию красящего вещества («по краске»);
- «на качку»;
- по глубине посадки втулки на конус вала.
Конусная часть втулки должна плотно садиться на конус вала по всей длине посадочной поверхности.
Обычно втулку затягивают на конус вала гайкой или насаживают в горячем состоянии. При этом нормальные силы N затяжки втулки на конусе значительно превышают осевое усилие затяжки Pзат гайки (рис. XIII.8), что позволяет легко получить необходимую плотность и сцепление в соединении. Требуемый натяг при сборке конусного соединения определяют промером размера Δ (величины выступающей части втулки) до и после её запрессовки.
Сведения об авторах и источниках:
Авторы: Д. И. Бондаревский, В. М. Кобозев.
Источник: Эксплуатация и ремонт подвижного состава городского электрического транспорта
Даный материал будет полезен студентам высших технических учебных заведений специальности «Городской электрический транспорт», инженерно-техническим работникам, а также специалистам по проектированию, эксплуатации и ремонту трамвайных и троллейбусных депо.
Дата добавления: 2026-09-29; просмотров: 2;
Поиск по сайту
Узнать еще
- Балансировка деталей подвижного состава: теория и методы
- Восстановление деталей подвижного состава: методы механической обработки и ремонта трещин
- Испытание и регулировка электроаппаратов подвижного состава
- Испытания пневматического оборудования и электроизоляции подвижного состава
- Кислоты и щелочи. Органические соединения
- Колориметрический метод определения подвижного фосфора в дерново-подзолистых почвах по Кирсанову
- Комплексная механизация технического обслуживания и ремонта подвижного состава ГЭТ
- Методы восстановления износа деталей и узлов подвижного состава
Публикации по технике и механике
Публикации по биологии
Публикации по информатике
Публикации по строительству
Публикации по физике
Публикации по химии
Публикации по электронике
Публикации по искусству
Публикации по географии
Публикации по медицине