Порядок выполнения работы
1. Определить ударную вязкость отлитых образцов по формуле
КС =  ; где
A – работа, затраченная на излом образца [Дж];
S – площадь поперечного сечения образца [м2].
2. Описать ход экспериментальной части и результаты эксперимента с пояснениями, анализом и выводами. Объяснить, почему отливки имеют разную макроструктуру, ударную вязкость и качество поверхности.
3. Краткий вывод по результатам работы.
Выполнение индивидуального задания
ЛАБОРАТОРНАЯ РАБОТА №3
ОБОРУДОВАНИЕ И ТЕХНОЛОГИЯ КУЗНЕЧНОЙ КОВКИ
Цель работы
1. Познакомиться с оборудованием и технологическим процессом кузнечной ковки.
2. Изучить основные операции кузнечной ковки.
3. Научиться выбирать оборудование, назначать технологию ковки изделий.
Материалы и оборудование
1. Пневматический молот с весом падающих частей 75 кг.
2. Нагревательная печь с термопарой и потенциометром.
3. Мерительный инструмент (штангенциркуль, линейка).
4. Углеродистая сталь.
Основные положения
Кузнечная ковка – это технологический процесс, при котором металл деформируется с помощью ударов кузнечного молота или нажатия пресса.
Ковку еще называют свободной, потому что заготовка свободно деформируется в горизонтальном направлении под действием вертикальных ударов молота. Это хорошо видно на примере операции протяжки. Ручная ковка применяется для изготовления мелких поковок, главным образом, в ремонтных мастерских (рис. 1). При ручной ковке удары наносятся кувалдой (тяжелый молоток весом порядка десяти кг).
Преимущества свободной ковки возможность изготовления поковок различного веса, формы и размеров; отсутствие дорогостоящей оснастки; использование относительно простого и универсального инструмента.
Основные недостатки метода 


 сравнительно низкая производительность труда, невысокая точность получаемых поковок, большие припуски на последующую механическую обработку, приводящие к потерям металла в стружку.
Заготовки подвергаются нагреву с целью повышения пластичности металла и облегчения процесса ковки.
Изменение прочности и пластичности при нагреве некоторых металлов и сплавов даны в табл. 1.
Таблица 1
| Марка стали, сплава | Температура обработки, °С | ||||
| Сталь Ст3 | 42/25 | 21/– | 8/70 | 5/80 | 3/88 |
| Сталь 45 | 64/16 | 32/25 | 12/48 | 5/53 | 3/64 |
| Сталь У12 | 68/5 | 18/1 | 11/52 | 4/65 | 2/92 |
| 30ХГСА | 64/12 | 18/– | 6/– | 3/30 | 1/60 |
| 40Х9С2 | 75/15 | 29/– | 5/68 | 4/29 | 2/72 |
| Медь МЧ | 27/40 | 4/56 | 1/70 | –/77 | – |
| Латунь Л68 | 33/56 | 5/34 | 2/72 | – | – |
| Титановый сплав ВТ3 | 80/16 | 60/20 | 8/100 | 4/100 | – |
Примечание: в числителе приведен предел прочности при растяжении в кгс/мм2, в знаменателе – относительное удлинение в %.
Таблица 2
| Наименование металла и сплава | Температура, °С | |
| начало ковки | окончание ковки | |
| Конструкционные углеродистые стали | 1200–1300 | |
| Инструментальные углеродистые стали | 1050–1100 | |
| Легированные стали: | ||
| низколегированные | 820–850 | |
| среднелегированные | 1100–1150 | 850–875 |
| высоколегированные | 1150–1200 | 875–900 |
| Алюминий | ||
| Алюминиевые сплавы | 470–490 | 350–400 |
| Медь | ||
| Медные сплавы: бронза | ||
| латунь | ||
| Магниевые сплавы | 370–430 | 300–350 |
Превышение температуры нагрева металлов при ковке ведет к образованию дефектов, называемых перегревом и пережогом.
Перегрев – это рост зерна металла сверх допустимого, что ведет к снижению механических свойств.
Пережог – это означает окисление границ зерен, такой металл разваливается при ковке.
Ковка при температуре ниже нижнего предела температурного интервала приводит к разрушению металла из-за недостаточной пластичности.
Технологический процесс ковки представляет собой совокупность определенных операций, основными из которых являются:
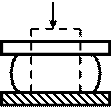
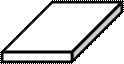
1. Осадка – операция увеличения площади поперечного сечения заготовки за счет уменьшения высоты (рис. 1).
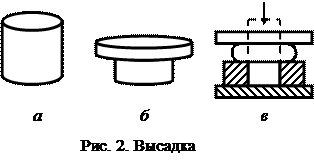
2. Высадка – осадка части заготовки (рис. 2).
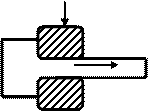
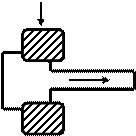
3. Протяжка – увеличение длины заготовки за счет уменьшения толщины (рис. 3).
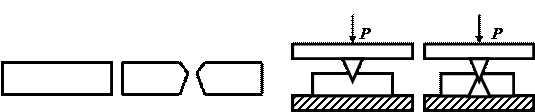
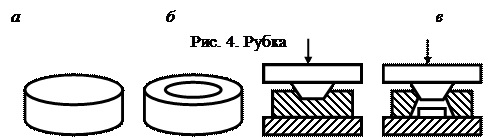
4. Рубка – разделение заготовки на части (рис. 4).
5. Прошивка – операция получения отверстия в заготовке. Различают глухую прошивку и сквозную (на рис. 6 показана сквозная прошивка). (см. рис. 5).
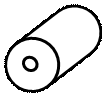
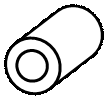
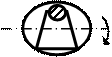
6. Раскатка – увеличение диаметра кольцевой заготовки за счет уменьшения толщины кольца (см. рис. 6).
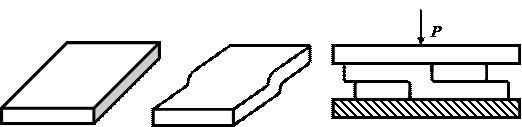
7. Передача ‑ смещение одной части заготовки относительно другой (см. рис. 7).
На всех рисунках буквами обозначить: а – заготовку; б – поковку; в – схему операции.
 | ||||||||||||||
 | ||||||||||||||
 | ||||||||||||||
 | ||||||||||||||
 | ||||||||||||||
 | ||||||||||||||
 | ||||||||||||||
 | ||||||||||||||
 | ||||||||||||||||||
 | ||||||||||||||||||
 | ||||||||||||||||||
 | ||||||||||||||||||
 | ||||||||||||||||||
 | ||||||||||||||||||
 | ||||||||||||||||||
 | ||||||||||||||||||
 | ||||||||||||||||||
|


 |
 |
Величина деформации при ковке характеризуется коэффициентом уковки KУ:
KУ = Fmax/Fmin,
где Fmax и Fmin – это максимальная и минимальная площадь поперечного сечения до и после ковки.
Чаще всего KУ = 1,3–1,5, а при ковке слитков KУ = 3–10.
Чем больше коэффициент уковки слитков, тем лучше структура металла и выше его механические свойства.
Оборудованием для ковки являются ковочные молоты и прессы.
Молоты – это машины ударного действия,
а прессы – это машины с медленным приложением нагрузки.
Мелкие поковки обычно куют на пневматических молотах, крупные – на паровоздушных ковочных молотах, а очень крупные и тяжелые поковки – на гидравлических прессах.
Схема и принцип действия пневматического молота (см. рис. 8).
Пневматический молот имеет два цилиндра: компрессорный 1 и рабочий 2. Поршень 3 компрессорного цилиндра нагнетает воздух в рабочий цилиндр 2 и приводит в движение рабочий поршень 4, который выполнен за одно целое с массивным штоком 5 и называется бабой молота. Возвратно-поступательное движение поршня компрессорного цилиндра осуществляется кривошипно-шатунным механизмом 6, который получает движение от электромотора 7 через клиновидную ременную передачу 8 или с помощью зубчатых колес.
Дата добавления: 2020-11-18; просмотров: 733;
Поиск по сайту
Узнать еще
- Cпецифика логопедической работы в остром периоде
- H. Разработка мер по повышению качества работы органа здравоохранения
- I. Определение условий выполнения рукописи.
- II раздел. Организация работы логопеда в группе для детей с ОНР
- II. Види виробничої документації та порядок її ведення
- II. Порядок разработки, утверждения, внесения изменений в Инструкцию по делопроизводству
- III. Порядок присвоения спортивных званий
- IV. Выполнение работы
Публикации по технике и механике
Публикации по биологии
Публикации по информатике
Публикации по строительству
Публикации по физике
Публикации по химии
Публикации по электронике
Публикации по искусству
Публикации по географии
Публикации по медицине