Методы дефектоскопии деталей подвижного состава и механического оборудования
Для деталей механического оборудования, работающих в условиях повышенных динамических нагрузок — таких как ударные и знакопеременные нагрузки (осей колесных пар, рессор, сцепных приборов, деталей рессорного подвешивания, рулевых рычагов и поворотных цапф троллейбусов, деталей тяговой передачи, полуосей и др.), — наиболее опасным видом разрушения являются изломы, вызванные возникновением и развитием трещин усталости.
Обычные традиционные методы дефектовки деталей — осмотр и инструментальный контроль — недостаточно эффективны, поскольку не дают гарантии дальнейшей надежной работы в эксплуатации. Обнаружить развивающиеся усталостные трещины, особенно когда они залегают глубоко в детали, практически трудно, а в ряде случаев и невозможно ни внешним осмотром, ни обычными методами измерений.
По этой причине ответственные детали, состояние которых определяет безопасность движения подвижного состава, при дефектовке проверяют методами неразрушающего контроля — дефектоскопии.
Основные методы неразрушающего контроля (дефектоскопии). В современной практике технического обслуживания и ремонта подвижного состава применяют следующие основные методы дефектоскопии:
- Магнитная дефектоскопия;
- Ультразвуковая дефектоскопия;
- Люминесцентная дефектоскопия;
- Метод просвечивания (рентгеновская и гамма-дефектоскопия);
- Метод красок (капиллярная дефектоскопия).
Ни один из этих методов не является универсальным, поэтому в зависимости от конкретных условий проверки, материала деталей, их размеров и конфигурации применяют те или другие из них.
Внедрение дефектоскопии позволяет не только своевременно отбраковывать негодные детали, но и анализировать причины брака с соответствующим изменением технологии ремонта деталей подвижного состава.
1. Магнитная дефектоскопия. 1.1. Физические основы и методы намагничивания. Магнитная дефектоскопия применяется для контроля деталей из ферромагнитных материалов (сталей). Существуют два метода магнитной дефектоскопии:
1.Метод магнитных порошков — применяют для выявления различных внутренних пороков деталей (трещин, раковин).
2. Метод магнитной структуроскопии — позволяет судить о результатах термической обработки и о структуре исследуемых материалов по их магнитным характеристикам.
Метод магнитных порошков основан на создании в испытуемой детали магнитного поля. Внутренние пороки вызывают искажение формы магнитных силовых линий в детали и на ее поверхности, которое может быть обнаружено при посыпании детали мелкими железными опилками (сухая магнитная дефектоскопия) или обливании ее специальной эмульсией, содержащей железные опилки (мокрая магнитная дефектоскопия). По форме узора, образуемого порошком на поверхности детали, судят о характере ее пороков.
Возможности выявления трещин и других пороков в деталях методом магнитных порошков связаны с взаимным расположением магнитных силовых линий и плоскости трещины. Резкое искажение формы магнитных силовых линий с выходом на поверхность создают только трещины неглубокого залегания, располагающиеся поперек линий поля (как показано на рис. XIV.2, а).
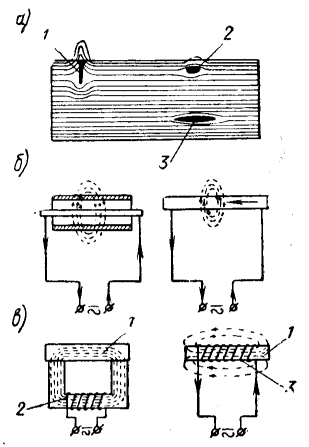
Рис. XIV.2. Основные методы магнитной дефектоскопии: а — расположение магнитных силовых линий в детали около продольных и поперечных трещин (1 — поперечная трещина, выходящая на поверхность; 2 — раковина вблизи поверхности; 3 — продольная плена); б — схемы дефектоскопии с циркулярным намагничиванием трубы и стержня; в — схемы дефектоскопии с полюсным намагничиванием электромагнитом, седлообразного типа и соленоидом (1 — деталь; 2 — электромагнит; 3 — соленоид)
По этой причине применяют два метода дефектоскопии:
- С циркулярным намагничиванием — для выявления трещин, расположенных в направлении оси детали (как показано на рис. XIV.2, б).
- С полюсным намагничиванием — для выявления трещин, расположенных поперек оси детали (как показано на рис. XIV.2, в).
Дефектоскопия по методу полюсного намагничивания имеет большее применение, так как основное влияние на прочность деталей подвижного состава оказывают поперечные трещины.
1.2. Область применения и технология магнитного контроля. Магнитной проверке подвергают оси колесных пар, валы тяговых двигателей, зубья шестерен, коренные листы рессор, подвески люльки, полуоси, трубу карданного вала, рулевые рычаги троллейбусов и другие ответственные детали.
Сухой способ магнитной дефектоскопии применяют обычно для проверки деталей с грубо обработанными или необработанными поверхностями после ковки и штамповки, мокрый способ — при проверке деталей со шлифованными и полированными поверхностями.
Магнитная эмульсия для мокрого способа дефектоскопии представляет собой смесь магнитного порошка с трансформаторным маслом (200 г порошка на 1 л масла).
Основными типами дефектоскопов для магнитного контроля методом порошков являются неразъемный соленоидного типа, седлообразный и дефектоскоп для проверки зубчатых колес.
Разъемными дефектоскопами проверяют, в частности, среднюю часть оси колесной пары. Дефектоскоп для этой проверки состоит из соленоида с разъемным магнитопроводом. Для удобства его располагают на тележке, которая перемещается вдоль оси колесной пары по специальным направляющим. Колесную пару укладывают шейками на роликах подъемников, которые позволяют правильно установить ее относительно дефектоскопа и легко прорачивать. Для проверки нужных мест перемещают дефектоскоп вдоль оси колесной пары, одновременно посыпая ее магнитным порошком.
1.3. Влияние рода тока и глубины залегания дефектов. Большое влияние на возможность выявления пороков имеет глубина залегания трещины. Методом магнитной дефектоскопии легко обнаруживают поверхностные трещины в деталях (как показано на рис. XIV.2, а). Внутренние пороки, даже при сравнительно неглубоком их залегании от поверхности детали, обнаружить трудно.
Большое влияние на возможность выявления внутренних пороков оказывает род намагничивающего тока (постоянный или переменный) и напряженность создаваемого им магнитного поля. Магнитный контроль можно производить и постоянным, и переменным током, однако применение переменного тока имеет ряд производственных преимуществ:
- На переменном токе легко и удобно размагничивать детали после их проверки без применения каких-либо вспомогательных устройств;
- Переменный ток легко трансформируется, что дает возможность получать любые напряжения и ток, нужные для намагничивания деталей.
Однако нужно учитывать, что при намагничивании постоянным током магнитный поток распространяется по сечению детали равномерно, а при переменном оттесняется к поверхности (явление поверхностного эффекта). Поэтому внутренние пороки, не выходящие на поверхность детали, лучше обнаруживаются при намагничивании постоянным током, а поверхностные трещины — переменным током.
Недостатком магнитной дефектоскопии является то, что она применима для контроля деталей только из ферромагнитных материалов и позволяет обнаруживать в основном только поверхностные пороки: трещины, раковины, волосовины и пр., расположенные на самой поверхности или в непосредственной близости от нее. Кроме того, магнитная дефектоскопия мало пригодна для проверки деталей сложной формы.
2. Ультразвуковая дефектоскопия. 2.1. Физический принцип и устройство дефектоскопа. Ультразвуковая дефектоскопия основана на свойстве ультразвука отражаться на границе раздела сред, в которых он распространяется. Ультразвуковой дефектоскоп позволяет осуществить передачу направленного ультразвукового излучения в проверяемую деталь и раздельно принять его отраженные волны от стенок деталей и внутренних пороков.
Существующие методы ультразвуковой дефектоскопии дают возможность проверять детали из любых металлов и сплавов и обнаруживать пороки площадью 3–4 мм² на глубине до 1 м. Пороки, расположенные на сравнительно небольшой глубине (до 200–300 мм), легко обнаружить этим методом, даже если их размеры не превышают 1–2 мм².
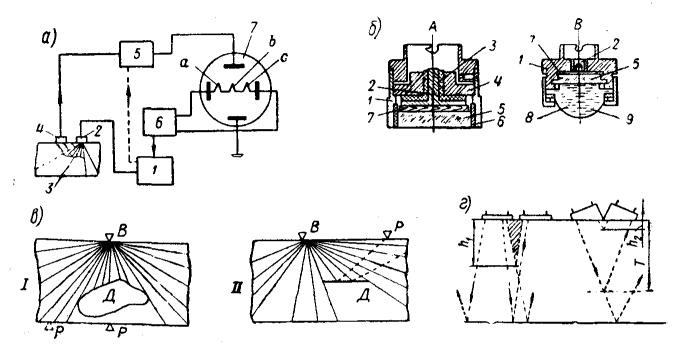
Рис. XIV.3. Ультразвуковая дефектоскопия: а — принципиальная схема дефектоскопа; б — конструкция щупов; в — схемы дефектоскопии («на проход» и по методу отражения); г — схема образования «мертвых зон»
Принципиальная схема ультразвукового дефектоскопа показана на рис. XIV.3, а. В него входят:
1. Генератор импульсов (1) — возбуждающий ультразвуковые колебания пьезопластинки, встроенной в щуп-вибратор (2), который эти колебания передает в прозвучиваемый металл.
2. Щуп-резонатор (4) — с пьезопластинкой, улавливающий отраженные колебания.
3. Приемно-усилительное устройство (5) — усиливающее эти колебания.
4. Генератор развертки (6) и электронно-лучевая трубка (7) — обеспечивающие возможность визуального наблюдения на экране подаваемого и отраженных сигналов.
На экране трубки, условно изображенной на рисунке, показаны три пика:
- Первый из которых (a) — соответствует записи исходного импульса, поданного в деталь;
- Второй (b) — отраженному импульсу от дефекта (трещины 3) внутри изделия;
- Третий (c) — отраженному импульсу от противоположной поверхности изделия (так называемый донный сигнал).
Конструкция щупов 2 и 4, используемых в качестве излучателей (вибраторов) и приемников (резонаторов) ультразвуковых колебаний, показана на рис. XIV.3, б:
- Щуп A — предназначается для прозвучивания деталей с поверхностью не ниже 4-го класса чистоты (шлифованных или полированных);
- Щуп B — для прозвучивания деталей с сильно шероховатой поверхностью.
Основным элементом щупа является пьезоэлемент (5), которым чаще всего является пластинка из титаната бария. Через накладку 7 он плотно соприкасается с контактным выводом 2, который связан кабелем с генератором импульсов или усилителем дефектоскопа (см. рис. XIV.3, а). Контактный вывод прижат к пьезопластинке 5 натяжной гайкой 4 через изоляционную втулку 3. Все детали щупа помещены в корпус 1. Пьезопластинка отделена от корпуса изоляционной втулкой 6.
Щуп B дополнительно имеет резиновую контактную оболочку 8, в которой заключена жидкость 9. Резиновая оболочка обеспечивает плотный контакт с поверхностью изделия, а жидкость — передачу колебаний пьезопластинки 5 поверхности изделия, или наоборот.
При работе щупа вибратором к нему через контактный вывод 2 подается от генератора импульсов переменное напряжение звуковой частоты, которое вызывает соответствующие механические колебания пьезопластинки. Эти колебания передаются в прозвучиваемый металл. При работе щупа резонатором механические колебания поверхности детали вызывают механические колебания пьезопластинки и появление на ее поверхностях электрических зарядов, которые снимаются контактным выводом 2 и создают электрический ток. Последний усиливается и поступает на пластины развертки электронно-лучевой трубки дефектоскопа.
Для облегчения перехода ультразвуковых волн с пьезопластинки вибратора в деталь и из детали на пьезопластинку резонатора поверхность детали в месте установки щупов смазывают маслом.
2.2. Схемы прозвучивания и механизм образования «мертвых зон». Применяют две основные схемы ультразвуковой дефектоскопии (как показано на рис. XIV.3, в):
1. На проход по методу звуковой тени (I): Требует установки вибраторов B и резонаторов P с разных сторон изделия. Порок Д детали просвечивается «на проход». Применение этой схемы в ряде случаев ограничено.
2. По методу отражения (II): Допускает установку вибраторов и резонаторов на одну и ту же поверхность изделия. Этот метод удобен и имеет более широкое распространение.
Недостатком метода отражения является трудность выявления подповерхностных пороков, связанная с образованием под поверхностью детали «мертвых зон», которые не могут быть прозвучены. Глубина мертвой зоны зависит от конструкции щупов.
Применяют так называемые прямые щупы для глубокого прозвучивания и наклонные щупы для неглубокого прозвучивания деталей. Механизм образования мертвых зон для этих щупов показан на рис. XIV.3, г.
Глубина h₁ мертвой зоны при работе прямыми щупами в 5–6 раз больше глубины h₂ мертвой зоны при работе наклонными щупами (h₁ > 5–6 · h₂). С другой стороны, применение щупов с наклонными головками приводит к уменьшению максимальной глубины T прозвучивания деталей. Как видно из схемы, в этом случае при соответствующей настройке дефектоскопа можно работать без донного сигнала.
Основным недостатком ультразвуковой дефектоскопии являются трудности ее применения для контроля деталей сложной формы. Каждая деталь требует индивидуальной настройки дефектоскопа, при которой нужно разобраться во всех отраженных сигналах и определить наиболее удобные места установки щупов.
3. Метод просвечивания (Радиационный контроль). Метод просвечивания заключается в облучении деталей рентгеновскими лучами или лучами радиоактивных веществ: радия, урана, радиоактивного кобальта и др. О наличии внутренних пороков судят по изменению интенсивности излучения на выходе из металла.
В качестве источника излучения используют рентгеновскую лампу или камеру с радиоактивным веществом, в качестве приемника — кассету с фотопленкой. Просвечиваемое изделие помещают между лампой или камерой и кассетой. Структуру и пороки металла обнаруживают после проявления пленки.
Методами просвечивания чаще всего контролируют качество сварки ответственных коротких швов:
- Для просвечивания изделий толщиной до 20 мм чаще пользуются рентгеновскими лучами;
- Толщиной более 50 мм — гамма-лучами радиоактивных веществ.
Более проста установка для просвечивания лучами радиоактивных веществ, так как она не требует применения специальной аппаратуры. В основном же метод просвечивания применяют редко ввиду его трудоемкости.
4. Люминесцентный метод и метод красок. 4.1. Люминесцентный метод. Люминесцентный метод дефектоскопии применяют для выявления трещин в деталях из немагнитных материалов: алюминия, меди и их сплавов.
1. Деталь покрывают раствором окиси магния, способным флуоресцировать под действием ультрафиолетовых лучей кварцевой лампы, а затем промывают водой.
2. При этой промывке раствор удаляется с поверхности изделия, но остается в полостях трещин и других поверхностных пороков.
3. Подготовленную таким образом деталь сушат, покрывают порошком, впитывающим оставшийся в трещинах флуоресцирующий раствор, и осматривают в лучах кварцевой лампы через фильтр.
На тех участках, где порошок впитал в себя раствор, возникает яркое зеленое свечение, позволяющее обнаружить места расположения трещин. Люминесцентный метод контроля позволяет выявить только поверхностные дефекты деталей.
4.2. Метод красок. Метод красок применяется как один из наиболее простых методов выявления поверхностных трещин деталей из любого металла.
1. Деталь при этом методе дефектоскопии погружают в смесь масла и керосина с добавкой красителей, затем вынимают, насухо вытирают и покрывают меловой пудрой, растворенной в воде.
2. Масло, выступившее из трещин на меловую пудру, дает после высыхания ярко окрашенный узор, характеризующий наличие и расположение волосовин, трещин и других пороков, выходящих наружу.
Метод красок по своей точности успешно может соперничать с методами магнитной дефектоскопии, исключая лишь случаи, когда трещины и волосовины имеют слишком малую глубину.
Заключение. В настоящее время в практике ремонта подвижного состава городского электрического транспорта исключительное применение имеет магнитная дефектоскопия, которая не требует сложного оборудования и обеспечивает достаточную точность контроля.
Сведения об авторах и источниках:
Авторы: Д. И. Бондаревский, В. М. Кобозев.
Источник: Эксплуатация и ремонт подвижного состава городского электрического транспорта
Даный материал будет полезен студентам высших технических учебных заведений специальности «Городской электрический транспорт», инженерно-техническим работникам, а также специалистам по проектированию, эксплуатации и ремонту трамвайных и троллейбусных депо.
Дата добавления: 2026-09-29; просмотров: 10;
Поиск по сайту
Узнать еще
- Адаптивные стратегии гидробионтов и экологические особенности временных водоемов: физиологические механизмы, сукцессия и методы отбора проб
- Активные методы обучения в психологии: теория и практика применения
- Балансировка деталей подвижного состава: теория и методы
- Безопасность работы и методы установки подшипников
- Биоконтроль вредителей: методы, средства и роль биоразнообразия почвы
- Биология как наука: предмет изучения, методы и основные направления
- Блуждающие токи рельсовых сетей: природа, опасность электрокоррозии и методы защиты
- Виды потерь в волоконно-оптических системах связи и методы их минимизации
Публикации по технике и механике
Публикации по биологии
Публикации по информатике
Публикации по строительству
Публикации по физике
Публикации по химии
Публикации по электронике
Публикации по искусству
Публикации по географии
Публикации по медицине